MEKANİK SAATÇİLİĞİN TEMELLERİ · 09
Yağlama ve Sürtünme
Doğru yağlama enerji kaybını ve aşınmayı azaltır.
Orta16 dakika4 bölüm
09
01Yağın görevi
Temas yüzeyleri arasında kontrollü film oluşturur.
02Az ve çok
Az yağ kuru temasa, fazla yağ yayılma ve kir taşımaya yol açabilir.
03Uygulama noktası
Pivot, eşapman ve kurma sistemi farklı yağlayıcılar gerektirebilir.
04Yaşlanma
Servis eski yağı temizleyip uygun miktarı yeniden uygulama sürecidir.
ETA 6497-1 · PARÇA ATLASI
Kalibre anatomisi
Geometri, sağlanan SolidWorks 2014 STEP montajından dönüştürülmüştür. Modeli döndürün, parçaya dokunun veya katmanları ayırın.
ETA 6497-1 CAD modeli yükleniyor…
SEÇİLİ PARÇAKalibre anatomisiSolidWorks STEP AP214 · 89 CAD gövdesi
Döndür: sürükle · Yakınlaş: tekerlek · Seç: parçaya dokun
01 / 04
Somut deneyim
Deneyimle
Yağlama ve Sürtünme görselini inceleyin; yağın görevi ile ilgili gözlenebilir bir ayrıntı seçin.
Çalışma ölçütüOlguyu doğrudan incele; önce gör, sonra adlandır.
02 / 04
Yansıtıcı gözlem
Yansıt
Seçtiğiniz ayrıntının davranışını “ne oldu, hangi koşulda oldu?” biçiminde yazın; henüz neden açıklaması eklemeyin.
Çalışma ölçütüYorumdan önce gözlemi ve koşulu ayır.
03 / 04
Soyut kavramsallaştırma
Model kur
Viskozite ile Kapilarite arasındaki ilişkiyi dersin mühendislik bağıntısıyla açıklayan kısa bir model kurun.
Çalışma ölçütüGözlemi terim, bağıntı ve neden zinciriyle açıkla.
04 / 04
Aktif deneme
Sına
Yağ çanağı değişkeninin arttığını varsayın. Sonucun yönünü tahmin edin ve bunu nasıl ölçebileceğinizi yazın.
Çalışma ölçütüBir değişkeni değiştir; yönlü tahmin ve ölçüt üret.
04 / 04Bir öğrenme turu tamamlandı.
Şimdi ders sonu kontrolüne geçebilir veya yeni anlayışınızla ilk gözleminizi yeniden ele alabilirsiniz.
TEMEL BAĞINTIPₖ = τf · ω- Pₖ: sürtünmede kaybolan güç [W]
- τf: sürtünme momenti [N·m]
- ω: açısal hız [rad/s]
01Sayısal örnek
0,2 μN·m sürtünme momenti ve 5 rad/s hızda kayıp 1 μW olur; mikrowatt ölçeğindeki bir saatte bu küçümsenemez.
02Ölçüm protokolü
Temizlik öncesi/sonrası amplitude ve rezerv karşılaştırılır; yağ miktarı kalibre teknik föyündeki uygulama noktalarıyla doğrulanır.
03Hata zinciri
Fazla yağ → kapiler yayılma → aktif yüzeyden yağ eksilmesi ve kir taşınması → değişken sürtünme.
Model, değişkenler ve ölçüm koşulları birlikte okunmalıdır. Denklem tek başına servis toleransı veya üretici spesifikasyonu değildir.
DERS SONU KONTROLÜ
Bilgini
sına.
Doğru yaklaşım hangisidir?
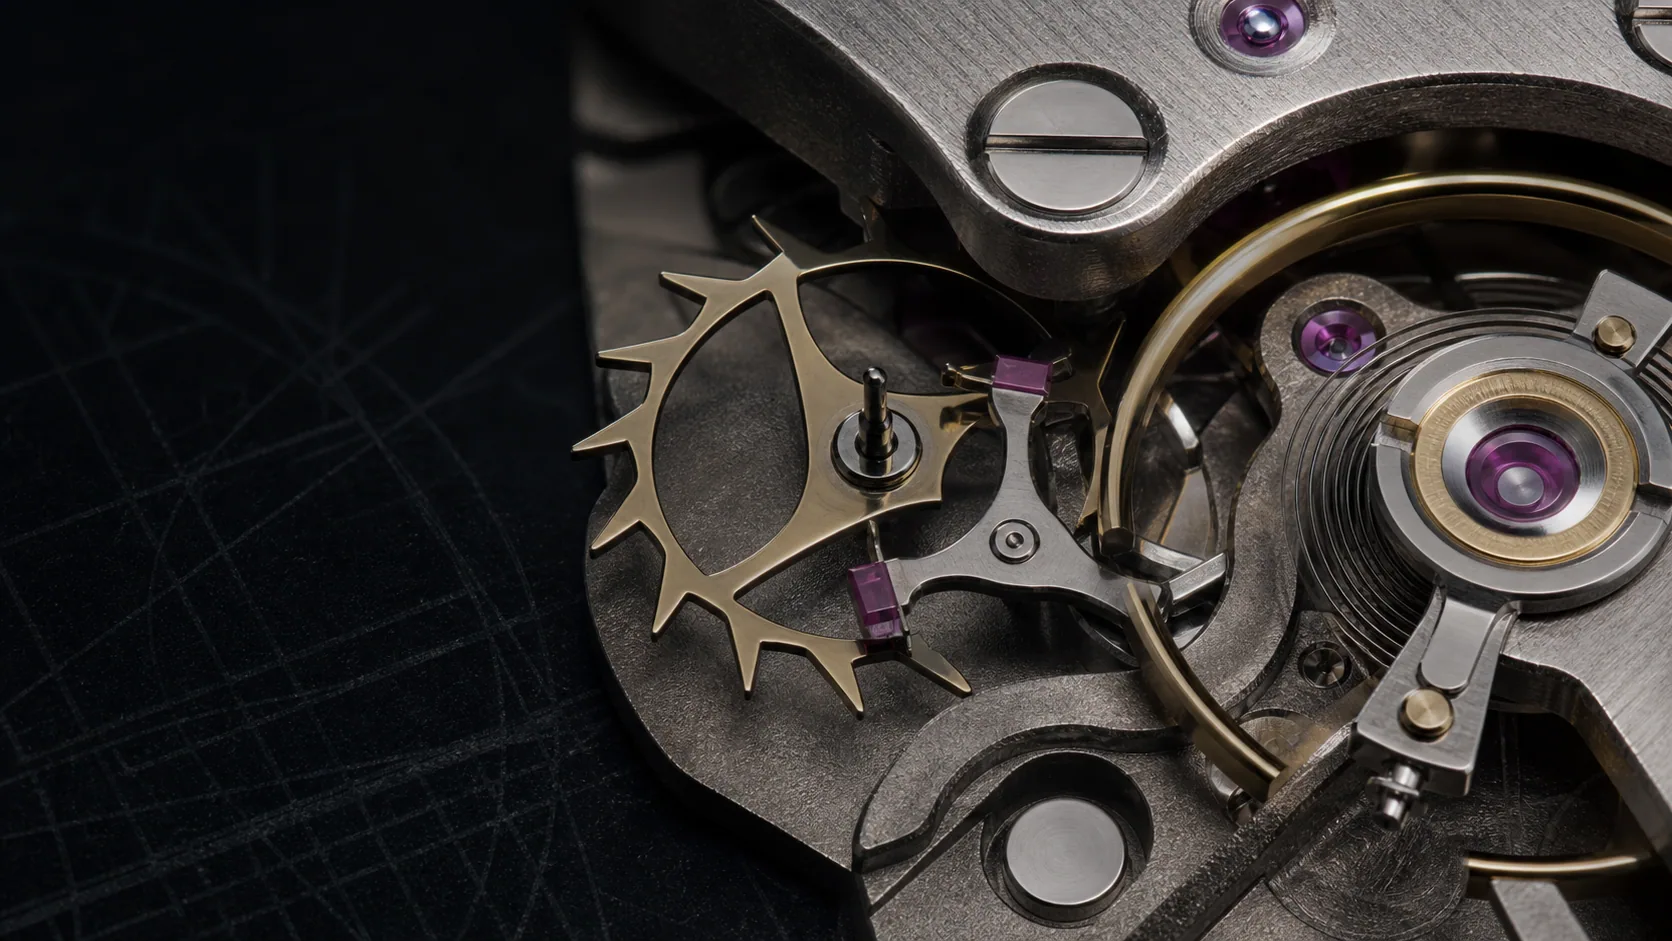 EŞAPMAN · MAKRO İNCELEME
KAYNAK TEMELİ
Karşılaştırmalı
okuma.
- Practical Watch Repairing, Lubrication
- A Practical Course in Horology, Cleaning and Oiling
Bu ders kaynakların karşılaştırılmasıyla özgün olarak hazırlanmıştır; servis veya üretim talimatı değildir.